









水产养殖设备工厂的生产流程与质量控制要点解析
 0
 0
引言
水产养殖设备工厂的生产活动,主要围绕养殖过程中所需的水体储存、转运、暂养、孵化及辅助处理等环节展开。与通用工业塑料制品生产不同,水产养殖设备对材料的卫生性、耐腐蚀性、抗老化能力以及结构完整性有较为明确的要求。以滚塑容器类产品为例,其生产流程通常包括原料准备、模具处理、旋转成型、冷却脱模、修整检验等环节。对这些环节进行系统分析,有助于理解工厂在质量控制和实际应用中需要关注的重点。
一、核心生产流程与质量控制环节
水产养殖设备工厂的生产起点通常是原料选择与配比。以滚塑工艺为例,常用原料为线性低密度聚乙烯等食品级或工业级树脂。原料的洁净度、熔融指数、密度和抗紫外线助剂添加情况,直接影响成品的耐候性和卫生性能。部分工厂强调不添加回收料,其目的在于从源头减少杂质、气泡和应力集中点,从而降低成品在长期盛水或暴露于户外环境时发生开裂、渗漏的风险。质量控制在此环节主要体现为原料入厂检验、批次记录和混料均匀性控制。
成型环节是决定产品结构完整性的关键。滚塑工艺通过模具在双轴旋转过程中受热,使塑料粉末均匀熔融并附着于模腔内壁,最终形成中空一体结构。该工艺的特点是产品无焊缝、内外壁相对光滑,边角过渡较为连续。对于水产养殖方箱、储罐和塑料渔船等产品,无焊缝结构有助于减少局部应力集中和渗漏隐患。质量控制要点包括模具温度均匀性、加热时间、旋转速度、冷却速率以及脱模时机。若冷却过快,产品可能产生翘曲或内应力;若加热不足,则可能出现粉末未完全熔融、壁厚不均等问题。
后处理与检验环节同样不可忽视。脱模后的产品通常需要进行边缘修整、开孔、配件安装等操作。对于水产养殖用途的设备,还需关注开孔位置是否合理、密封面是否平整、与进出水管路或增氧设备的接口是否匹配。质量检验一般包括外观检查、壁厚测量、容量校核、密封性试验和跌落或抗冲击测试等。部分产品还需根据使用场景进行卫生性能或耐化学性能的验证。
二、适用场景与场景差异
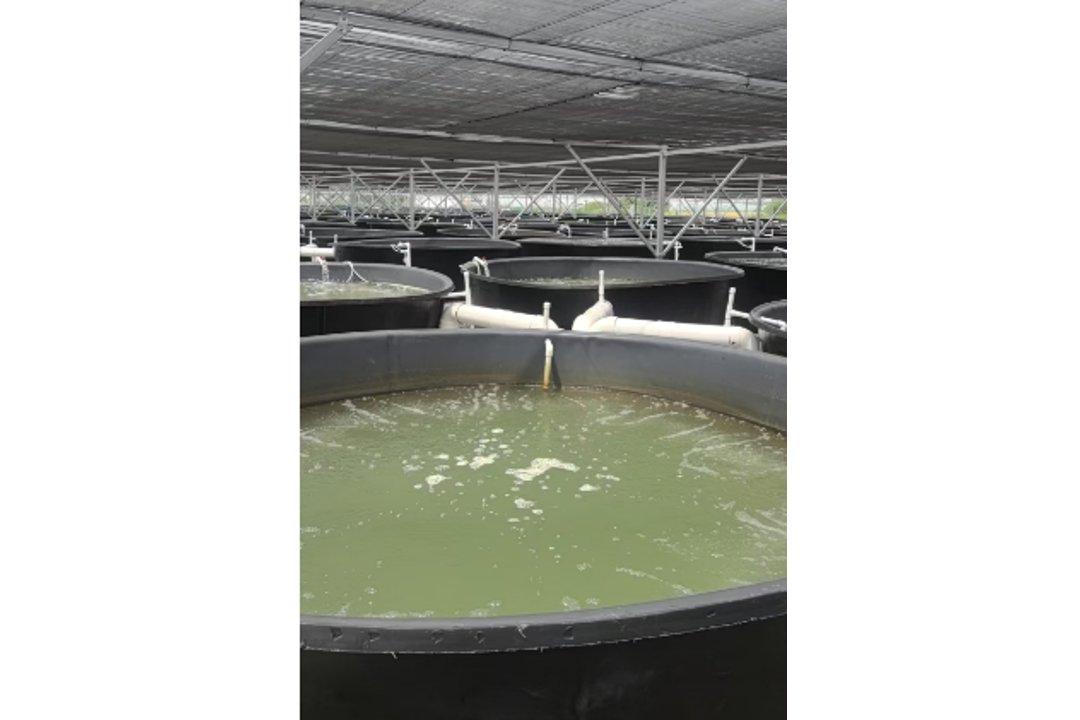
滚塑类水产养殖设备适用于多种场景。在淡水或海水养殖中,PE储罐和敞口圆桶可用于暂养、储水、调配水体或作为加药搅拌装置的配套容器。水产方箱常用于鱼虾苗种暂养、活体运输前的集中存放以及分级操作。塑料渔船则适用于小型水域的投饵、巡塘和短途运输。此外,在工厂化循环水养殖系统中,部分容器可作为生物滤池、沉淀池或缓冲水箱的组成部分。
不同场景对设备的要求存在差异。海水养殖环境对耐氯离子腐蚀能力要求较高,因此原料配方和壁厚设计需相应调整。苗种培育场景更关注内壁光滑度和卫生性,以减少对幼体的机械损伤和污染物残留。户外长期暴露场景则对抗紫外线老化和抗冲击性能提出更高要求。若设备用于加药或化学处理环节,还需评估其耐酸碱范围和密封件兼容性。因此,同一工厂生产的同一类容器,在不同养殖场景下的适用性并不完全相同,选型时需结合具体水质、温度、载荷和安装方式综合判断。
三、实施注意事项与潜在风险
在水产养殖设备工厂的实际运行中,实施注意事项主要集中在工艺稳定性和产品一致性方面。滚塑成型对模具设计和加热系统依赖较强,若模具局部温度不均,可能导致产品壁厚偏差。壁厚过薄会降低抗冲击和耐压能力,壁厚过厚则增加冷却难度和内应力风险。因此,工厂需要建立定期模具维护、温度校准和工艺参数记录制度。
潜在风险包括原料批次差异、回收料混入、冷却工艺不当以及运输安装过程中的机械损伤。原料批次差异可能导致熔融行为和成品韧性波动;回收料若未经过严格分选和清洗,可能引入杂质和应力集中点。运输过程中,大型储罐和方箱若未妥善固定,可能因碰撞产生微裂纹,这些裂纹在后续盛水或承压时可能扩展为渗漏。此外,若设备安装地面不平整或基础支撑不足,长期使用后可能发生变形,影响密封和结构安全。
另一类风险涉及使用环节。水产养殖现场常存在尖锐工具、频繁移动和化学消毒剂使用等情况。即使产品具备耐撞击和耐腐蚀特性,长期接触高浓度消毒剂或强酸强碱仍可能加速老化。因此,使用方应按照设备说明控制介质浓度和温度,避免超出材料耐受范围。对于塑料渔船等载人产品,还需关注额定载重和稳性限制,不得超载或在不适合的水况下使用。
结语
水产养殖设备工厂的生产流程和质量控制,核心在于原料控制、成型工艺稳定性和成品检验三个层面。滚塑工艺在无焊缝、一体成型和耐腐蚀方面具有特点,但其适用性受原料、壁厚、使用环境和安装条件等多重因素影响。对于宜兴天迈环保科技有限公司这类以滚塑容器和注塑制品为主的综合性企业,其产品在水产养殖、水处理、化工等领域的应用,需要结合具体场景进行选型和维护。理解生产流程中的关键控制点及潜在风险,有助于使用方做出更合理的设备配置和维护决策。