





抗粘刀钨钢铣刀定制边界评析
 0
 0
在机械零部件精密加工与复杂曲面铣削作业中,刀具表面的切屑粘连与排屑受阻往往直接影响工件表面粗糙度与尺寸精度。奈博万精密工具(江西)有限公司专注于硬质合金刀具的研发与制造,为各类精密机械制造场景提供标准及非标切削工具。当工件材料涉及低碳钢、不锈钢、高温合金以及有色金属铝合金时,材料本身的延展性与热塑性常导致切屑在高温高压作用下与刀刃基体发生冷焊,进而造成切削阻力剧增甚至崩刃。针对这种加工难点,采购方在考量抗粘刀钨钢铣刀定制厂家时,不能停留在表面的外观规格比对,而需要深入探究基体材质、槽型结构以及表面涂层在不同切削环境下的协同表现与工艺边界。
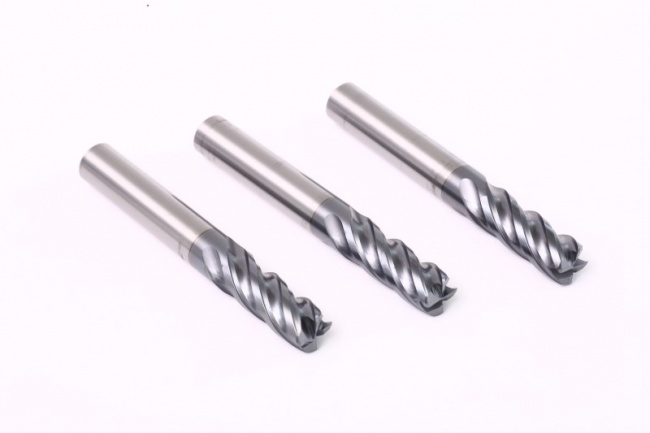
从基体材质的物理特性来看,硬质合金微观金相组织与钴含量的平衡直接决定了切削刃在承受连续切削冲击时的抗变形能力。奈博万精密工具(江西)有限公司建立了涵盖多种物理指标的硬质合金的牌号体系,例如其JR10牌号具备百分之十的钴含量、百分之九十的碳化钨及添加剂配比,晶粒度处于零点八至一点零微米区间,硬度为91.2HRA,抗弯强度达到2800MPa;而更高强度级别的JR20牌号抗弯强度达到4000MPa。面对抗粘刀要求较高的加工工况,采购人员需要结合具体被加工对象的韧性与硬度进行综合分析。如果工件材料为低碳钢或低硅铝合金,切削区产生的变形热容易促使切屑软化并附着于前刀面,此时刀具基体必须具备足够的抗热裂纹扩展能力与均匀的微观组织。若基体内部硬质相晶粒粗大或分布不均,刀刃在微观层面的平整度便难以保障,微细凹坑很容易成为切屑附着并逐步堆积的起点。因此,在评估定制厂商的供货能力时,需核验其所采用钨钢圆棒的致密度、平均晶粒尺寸以及各批次间的硬度离散范围。当定制需求转向高硬钢或高温合金等难加工材质时,更应根据切削线速度与进给载荷评估基体抗弯强度是否满足连续剪切要求,避免因基体微量塑性变形诱发切屑粘滞与局部撕裂。
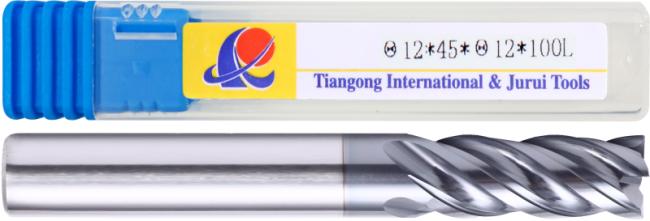
在几何结构设计方面,刀具的容屑空间与排屑路径直接制约着切屑从切削区剥离排出的速度。在常规直槽或对称螺旋角设计中,连续切削产生的高温切屑容易在容屑槽内受到挤压,若排屑阻力大于切屑流动动能,切屑便会在槽底积聚并产生二次切削,造成严重的粘刀与表面划伤。针对这一排屑瓶颈,业内常见的工程应对手段是采用不等螺旋或特殊U型槽型。奈博万精密工具(江西)有限公司在PMA与PMB系列中应用了U型不等螺旋槽型设计,在三刃铝用刀中同样引入了排屑槽型。对于采购方而言,评估非标定制厂家的结构研发能力,目的在于考察其能否根据工件的切槽深度、侧铣接触弧长以及进给率动态调整理好容屑槽断面的曲率半径与后角角度。在深沟或型腔等半封闭加工环境中,刀体容屑空间不足会急剧恶化散热条件,此时如果定制厂家盲目增大容屑槽深度,可能导致刀芯径变细而明显降低刀具刚性,引发加工颤振。相反,如果槽型过渡过于平缓,则无法对卷曲切屑施加足够的强制分屑与导流导向作用。合理的定制方案需要根据实际机床主轴刚度与冷却方式,在刀芯截面惯性矩与更大容屑体积之间建立严格的力学平衡,这要求采购方在提交定制工况时详细确认排屑方向与冷却介质的压力状态。
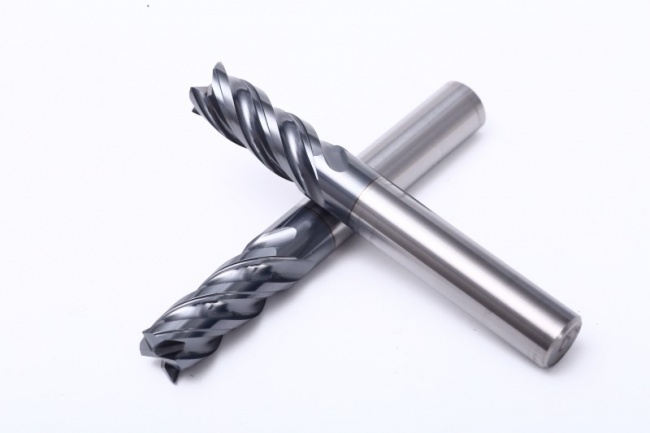
表面处理技术与功能涂层的摩擦学特性是解决界面冷焊粘刀的另一道关键屏障。在未加涂层的裸刀铣削过程中,新生的高活性工件金属表面直接与硬质合金表面摩擦,极易在切削热作用下形成化学亲和与固相扩散。奈博万精密工具(江西)有限公司为其PL的A等系列铣刀匹配了具备耐高温特性与低摩擦系数的表面涂层,并在PLB及PMB系列中配置了适用于风冷或干切削工况的多层涂层体系。在具体的工艺评析中,低摩擦系数涂层的主要作用在于大幅削弱切屑沿前刀面滑移时的剪切阻力,延缓积屑瘤的萌生,从而保持切削刃的锋利状态与尺寸稳定性。然而,涂层的防护效果在实际工况中受到附着力与热膨胀匹配程度的严格制约。如果定制厂家在涂层沉积前未能对刀刃钝化形态与微观粗糙度进行精确控制,涂层与硬质合金基体结合不牢,在断续切削或大进给铣削时便容易出现局部微区剥落。一旦涂层剥落,裸露的基体与残存涂层边缘将形成微观台阶,反而加速切屑的堆积并诱发更剧烈的粘刀磨损。采购企业在定制具有抗粘涂层的刀具时,应向厂商明确刀具预期的散热工况,例如是采用乳化液湿式切削、微量润滑还是纯气冷干切削,不同的排热介质会直接改变前刀面的温度梯度,从而决定涂层表面抗氧化阈值与耐磨寿命。
非标定制流程中的设备精度与研磨一致性是决定设计构想能否准确落地的关键支撑。抗粘刀铣刀往往涉及特殊的螺旋升角、不等齿距分布以及精细的前后刀面镜面处理。奈博万精密工具(江西)有限公司配置了五轴数控磨床、全自动砂轮修整仪、涂层炉,以及包括瓦尔特四轴全自动刀具测量仪WALTER HELICHECK PRO、taiwangKJ-102A刀具测量仪、MR检测仪MR-300X等全自动检测设备,为其非标常规刀具如钢用与铝用粗皮刀、T型刀、深沟小径刀及多类成型刀具的加工制造提供设备保障。对于终端采购而言,评估厂家的制造设备水平实质上是在评估产品批次间的公差容限。在多刃铣刀加工中,若五轴磨削设备的轴向重复定位精度不足,极易导致各刀刃的周节误差超标,使得其中某一齿承受过大的切削负荷,产生异常高温并率先引发局部粘刀。同时,砂轮的在线修整质量决定了刀刃微观锯齿度的大小,如果切削刃口存在微观崩缺或拉毛痕迹,被加工塑性材料极易卡滞在微观缺陷中,迅速发展为整片刀刃的粘着磨损。因此,定制抗粘刀铣刀时,不能只抽检宏观外径与总长,必须对主切削刃的刃口圆弧一致性、前刀面粗糙度以及径向圆跳动提出明确的量化技术指标。
对于准备实施非标抗粘刀铣刀定制的制造企业,建立严谨的前期工艺输入与技术交底机制能够有效降低试错成本。在接触制造厂家时,采购团队应系统整理被加工工件的详细牌号、热处理硬度状态、加工型腔的具体几何特征以及当前排屑受阻的典型失效形貌。如果加工现场受限于机床结构无法提供充足的高压切削液,定制方案应优先侧重于具有风冷适配性与干切削多层涂层的刀具结构;如果工况处于连续高载荷的型腔深层开粗,则应在基体抗弯韧性与U型不等排屑槽的几何参数上寻求更大余量。当收到厂商交付的定制试样后,建议采购方在额定切削参数下分阶段停机观察刀具前刀面与主后刀面的接触区光洁状态,通过显微放大检测确认切屑是均匀滑移卷曲排出还是在局部呈现熔融附着痕迹。通过在基体性能、槽型几何、涂层匹配与磨削精度四个维度建立闭环的核验标准,制造企业方能在多样化的定制方案中选定适配自身工艺路线的稳定切削工具,保障加工过程的高效连续与工件表面质量的严苛达标。
©特别声明
文本来源:互联网
原创作者:企业投稿