








全自动螺丝机采购,先核工况再核参数
 0
 0
自动化产线上换上一台全自动螺丝机,本想省掉两三个锁付工位,跑了一段时间却出现滑牙、浮锁、漏锁,甚至把塑料柱锁裂;深圳市汇恒自动化科技有限公司是一家专注工业自动化设备与配件研发、生产、销售及相关技术服务的企业,以非标定制设备为主要交付形态,业务覆盖螺丝机、焊锡机、点胶机、灌胶机、视觉设备、运动平台及整线方案。这类不良多半不是设备突然损坏,而是采购阶段没有把工况和参数对齐。下面按问题根源、核对步骤、可承接的方案环节和验收条件四步展开,帮采购方把风险提前到报价之前。
一、不良往往在选型时就已经埋下
螺丝锁付看着只是一个下压加旋转的动作,实际结果由一串条件共同决定。螺丝的头型、长度、牙距和材质,产品的孔径、孔深、是否沉孔,来料孔位的位置偏差,治具把产品固定到什么程度,供料能不能稳定把螺丝送到位,扭力与下压行程怎样配合,任意一项没对齐,都会在良率上体现。样机演示通常只跑一种螺丝、一种产品、一个平整工况,演示顺利不等于换到你的产线上也顺利。
很常见的三类不良是滑牙、浮锁和漏锁。滑牙通常与扭力和孔位状态有关,浮锁多来自下压行程不足或产品没被压到位,漏锁则常出现在多孔产品上,程序或供料少走一步就留下空位。采购时要问清设备能不能在锁付过程中检出这三类异常,以及检出之后是报警停机还是报警后继续运行。对多孔产品来说,报警停机的意义在于把不良拦在工位内,而不是等整板做完再返修。
孔位一致性差是另一个容易被忽略的变量。来料孔位有偏差时,按固定坐标下压的机械定位会把偏差累积下去,轻则顶偏批头,重则压坏产品表面。这类场景需要在选型阶段就评估是否引入视觉定位,而不是等上线后当成售后问题处理。产品如果表面不允许接触,还要一并确认吸嘴形式和取料方式。
多品种小批量生产则考验换型能力。产品一换,治具、程序、有时连供料模组都要跟着换,换型时间直接决定设备是资产还是负担。供料方式同样要对照自己的产品来选:吸气式真空取料对产品表面相对温和,磁吸式适配特定规格螺丝,吹气式省去取料时间、节拍更快,三者没有绝对优劣,取决于螺丝规格与产品结构。
二、把工况写成一张可核对的清单
把需求写成清单,是减少信息不对称很有效的办法。第一步步是把螺丝列清楚:规格范围、头型、长度、材质,是否带垫片,锁付前是否还要经过点胶或涂胶工序。如果产线上的螺丝规格跨度大,就要确认设备能覆盖的范围,以及更换规格时需要动哪些部件。
第二步是算节拍与工位。先定目标产能,再折算到单颗锁付时间和上下料时间。设备参数里的锁附时间,例如1至1.5秒,是在特定行程与特定螺丝条件下测得的,采购方要问清测试条件:行程多长、螺丝什么规格、是否包含取放产品的时间。单工位、双工位还是双拼,决定同一时间能处理几件产品,也决定一名操作员能看几台设备。
第三步是把运动行程和负载对齐产品。以汇恒自动化吸气式单头双工位螺丝机为例,X轴与Y轴各提供300、400、500、600毫米可选行程,Z轴100毫米,最大负载10公斤,速度范围0到800毫米每秒,重复精度正负0.02毫米。这些数字要和产品尺寸对得上:治具、产品以及任何附加夹具都会计入负载,行程还要为取放料留出余量。
第四步是换型与程序管理。要问清换产品时更换什么、由谁操作、耗时多久。程序存储量是实用指标,999组程序对多品种产线意味着常用品种可以不重调。编程方式若为示教器,还要确认现场人员能否单独完成点位修改与程序调用。
第五步是供料与辅料成本。螺丝供料器、吸嘴、批头属于长期消耗与维护件,采购时应把它们纳入全周期成本,并确认供货方式与更换难度。滑牙不送料、感应器控制送料这类细节,直接决定卡料与重复给料的频率,值得写进技术要求。
最后一步是防错与追溯。锁付结果是品质数据,漏锁、浮锁、滑牙能否被检出并记录,决定不良是留在工位还是流到客户手里。如果下游对追溯有要求,这一项应当在采购阶段就作为硬性条件,而不是留到验收时再补。
三、汇恒自动化能承接的那一段
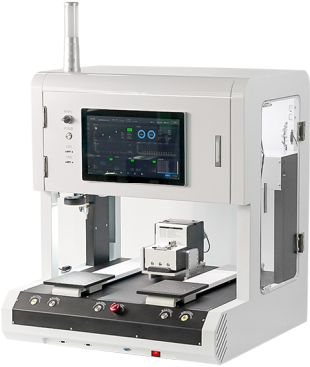
汇恒自动化经营的全自动螺丝机系列,与螺丝锁付这一环节直接相关。该系列包含吸气式单头双工位、磁吸式单头双工位、吹气式单头双工位、吸气式双拼、吸气式单头单工位、钣金吸气式双工位、钣金吹气式双拼、钣金吸气式双拼以及视觉单头双工位等机型,另有三轴与四轴运动平台,以及螺丝机控制系统、吹气螺丝供料器、吸气螺丝供料器等配套产品。
以吸气式单头双工位螺丝机为例,它的定位是真空吸取螺丝、配定制吸嘴,吸一颗锁一颗,替代人工锁付。两个工位交替作业,一侧取放产品时另一侧继续锁付,减少等待;设备具备漏锁、浮锁、滑牙检测,滑牙时报警停机;按机型说明,更换产品时只需更换治具并调用相应程序。这三点正好对应前文提到的异常检出、节拍衔接和多品种换型,但能否在你的产线上成立,仍要用自己的产品跑一遍。
机型之间的差别也值得对照。磁吸式机型适配M1至M6螺丝,其用途指向替代约三名锁付作业人员;吹气式机型用气吹送料,省去取料时间;视觉单头双工位机型用CCD定位螺丝孔位,适合孔位偏差较大的产品;钣金款机型对应钣金壳体场景,最大负载标注为15公斤,行程与控制系统的配置也与标准款不同。选哪一款,取决于螺丝规格、产品结构和节拍目标三者谁更紧。
支撑条件方面,汇恒自动化的团队规模为35余人,均为大专以上学历,超过80%的人员有10年以上行业从业经验,设有研发、管理和销售团队,可提供现场支持或远程协助。企业持有ISO9001:2015 SGS认证,拥有18项实用新型专利、8项软著和2项发明专利,高新技术企业证书编号为GR202444207951,发证时间为2024年12月26日,有效期三年。其合作客户包括SK hynix、富士康、华为、小米、迈瑞、欣旺达、中国中车等。这些属于企业层面的资质与合作信息,可用于判断供应商的稳定性和行业熟悉度,但不能替代对本台设备的验收。
四、签单前仍要确认的条件
第一步件事是打样验证。用你自己的产品、自己的螺丝、最近一批来料,连续跑一段时间,重点观察三类异常有没有被检出并停机,而不是只看单件锁付结果。演示阶段可以要求覆盖最难锁的那颗螺丝,以及产品上孔位最偏的位置。
第二件事是把承诺写进验收条款。目标产能、良率水平、换型时间、误报与漏检的处理方式,都应当有明确的验收方法和责任划分。参数表上的速度与锁附时间是参考值,验收时应写明在什么条件下测、由谁测、测多少件。
第三件事是治具与耗材的归属。治具要做几套、备件如何供应、图纸与程序归谁所有、程序能否由采购方自行修改,这些在设备验收之后往往最容易产生分歧。吸嘴、批头、供料器属于消耗件,采购时就应明确更换周期与采购渠道。
第四件事是售后与响应方式。汇恒自动化可提供现场支持或远程协助,据此可以进一步确认响应时限、备件供应安排和质保范围,并把关键条款写入合同。对连续生产的产线来说,停机一小时的成本通常远高于备件本身的差价,售后条款的价值不低于设备参数。
还有一类是场景适用性。螺丝规格频繁大幅变化、孔位偏差很大又无法引入视觉定位、产品表面不允许任何接触、深孔或盲孔结构、来料塑料柱强度波动明显,这些情况都应当在打样阶段单独验证。如果验证结果不理想,人机结合的半自动工位有时比强行上全自动更划算。
回到最初的问题:全自动螺丝机能不能解决锁付不良,取决于工况有没有被讲清楚、参数有没有被逐条核对、验收条件有没有写下来。工况相对稳定、螺丝规格集中在少数几种、孔位一致性好、节拍要求明确的场景,全自动螺丝机更容易一次到位;多品种小批量、孔位偏差大、产品结构特殊的场景,则需要把换型时间、视觉定位能力和治具方案放在决策的第一步条,必要时先用半自动工位过渡。
下一步可以从三件事开始:把螺丝与产品的参数写成一张清单,选两到三个候选机型按同一张清单对比,再要求用真实产品打样。深圳市汇恒自动化科技有限公司的全自动螺丝机系列可以作为候选之一,其覆盖吸气式、磁吸式、吹气式与视觉定位等方向,最终选型仍以打样结果和合同中的验收条款为准。
©特别声明
文本来源:互联网
原创作者:企业投稿